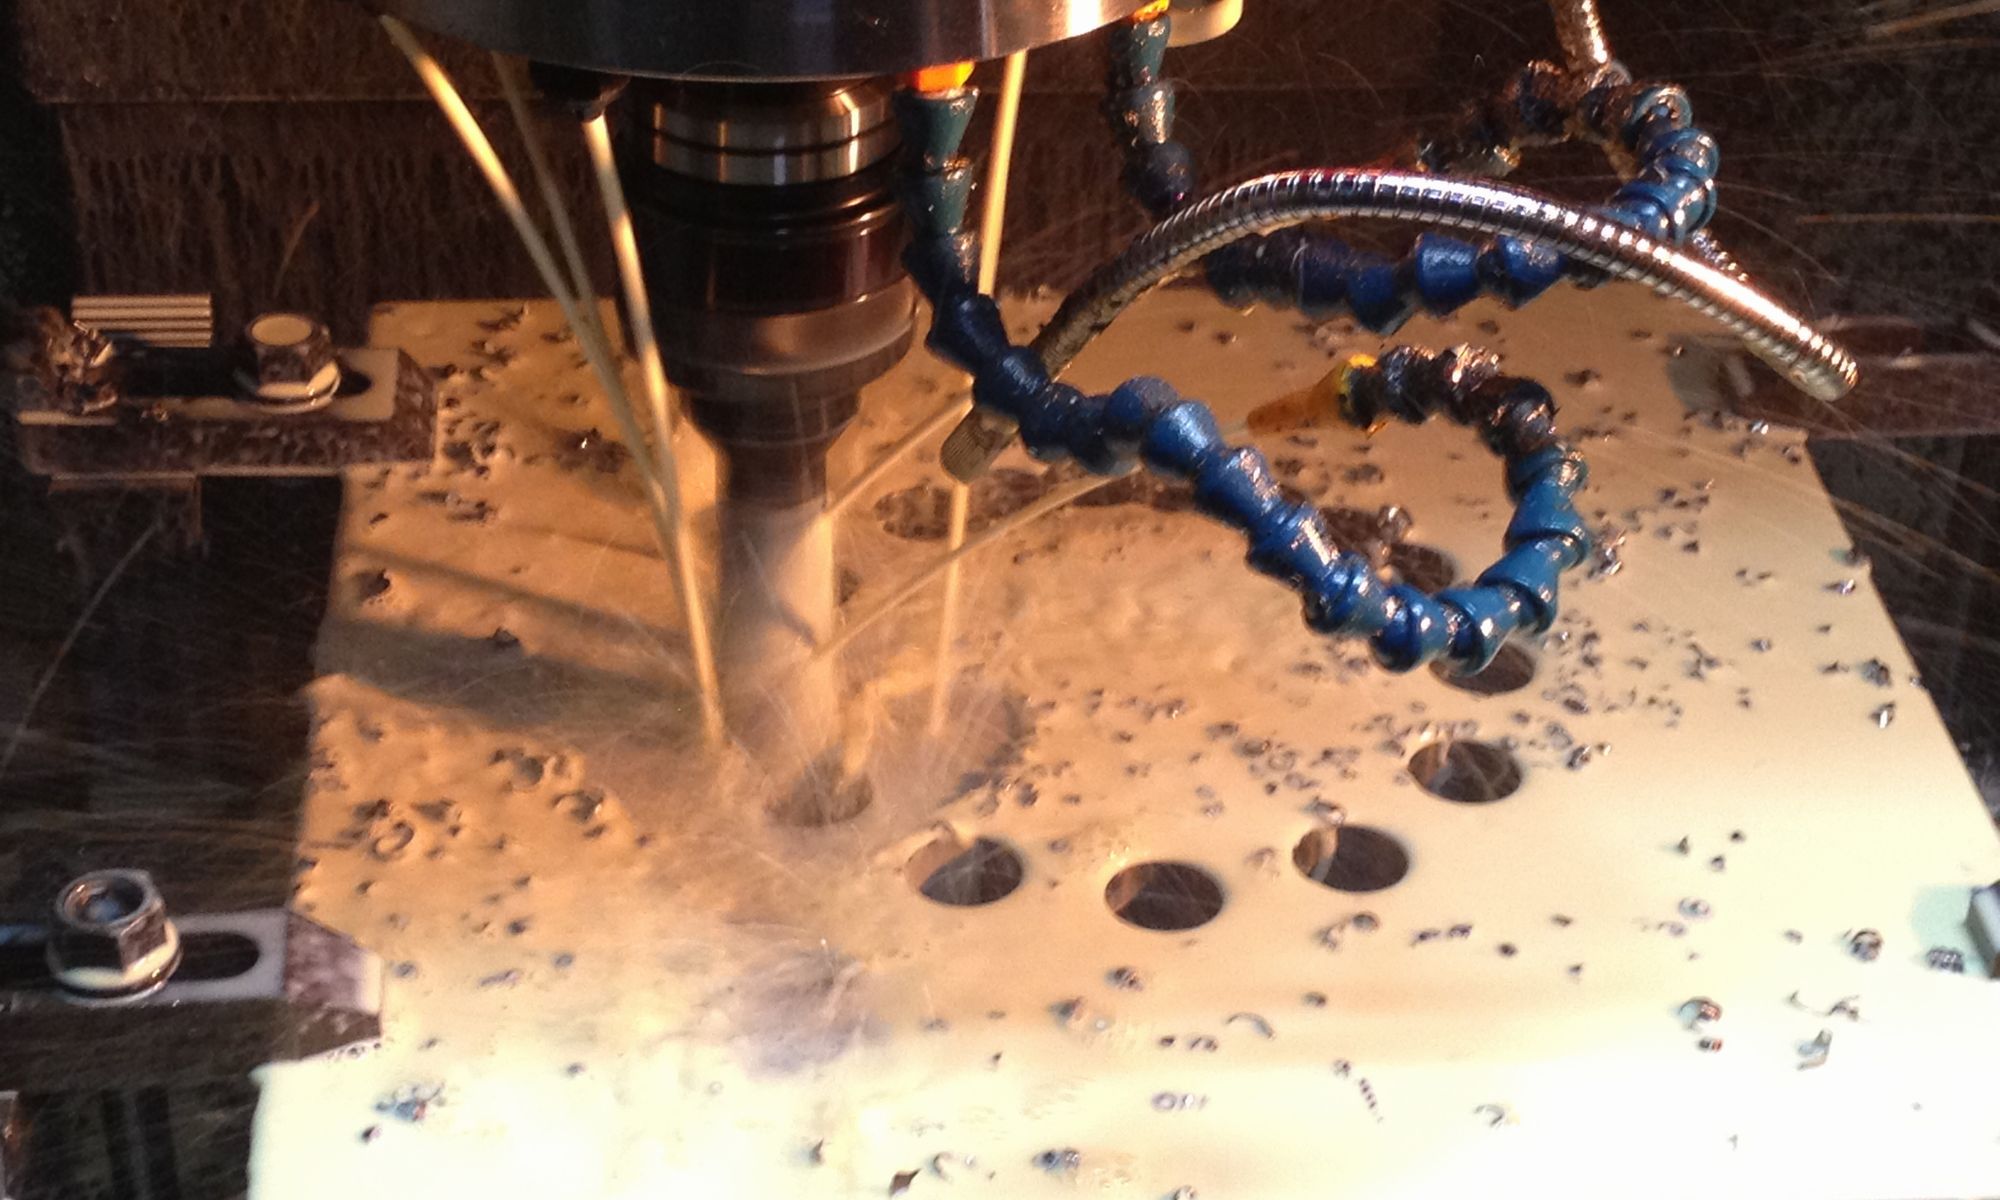
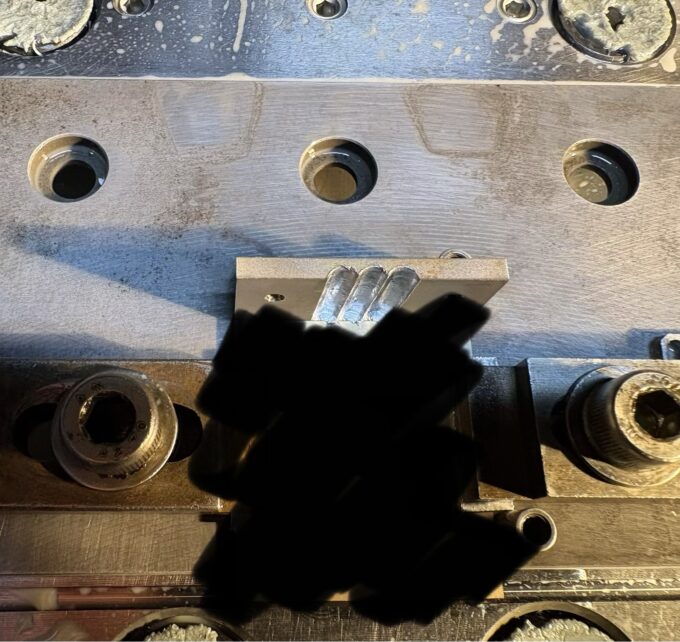
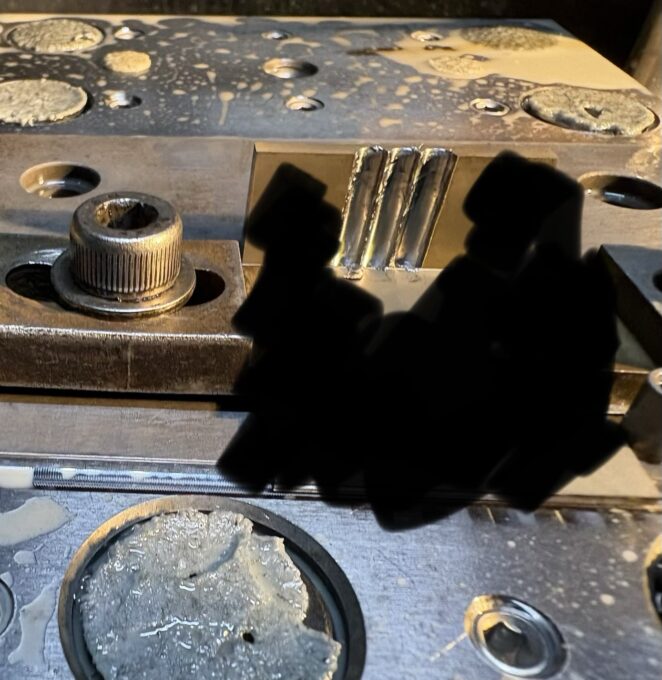
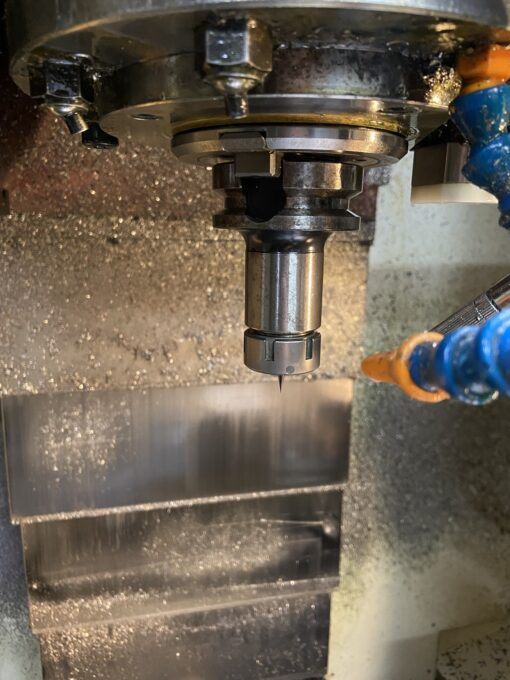
フラットドリルで荒取り。これ、意外と良いかも。

今回はSUS304、L形状のような製品です。

まずワイヤーカットでL形状を加工して、その後マシニングで穴やザグリを追加工します。

問題は固定方法。

L形状の長手側は厚み1.5mm。
しかも中がえぐれているので、強度がほとんどありません。

そのまま掴むのは不可能なので、治具を作って上から押さえるように固定しました。

そして今回加工するのが、幅3mm・深さ16mmの切り欠き加工。

Φ3のエンドミルで少しずつ荒取りしてもいいのですが、それなりに数もあるので時間がかかる…。

そこで、

Φ5のフラットドリルで荒取りしてみることに。

これが速い!

半径分しか刃が当たらないので多少ビビリは出ますが、荒取りなので問題なし。

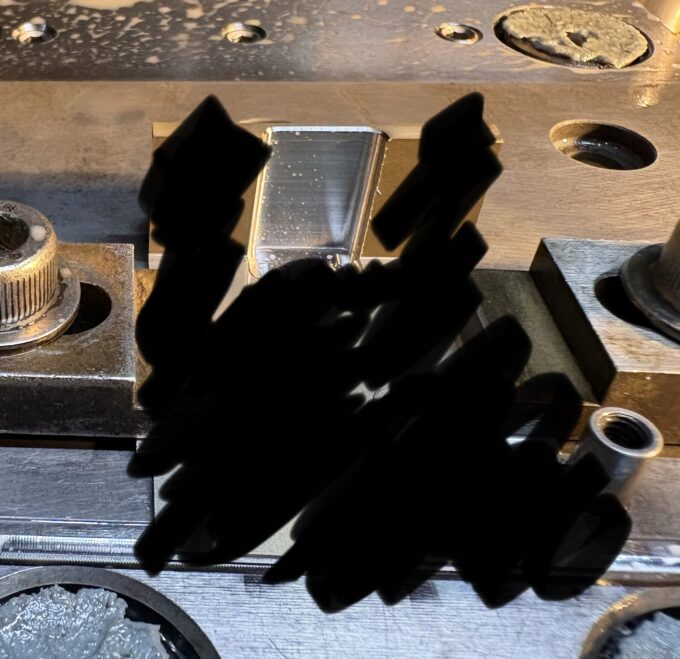
最後にΦ3のエンドミルで仕上げて完成です。

フラットドリルをこんな荒取りに使ったことはなかったのですが……

これ、意外と良いかもしれない。

また使える場面を探してみます。

親父と息子たった二人の町工場の息子より。

ワイヤ放電加工・マシニング加工
㈲タチバナ製作所
TEL:044-266-5173/FAX:044-266-5198
親父と息子たった2人の町工場
機械加工の事ならお任せ下さい!
お見積り/ご相談はコチラ

Official Site

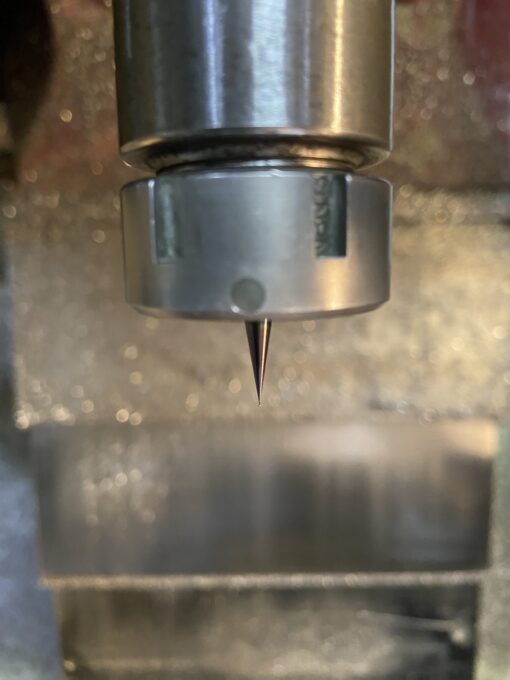
φ0.2mmザグリ加工|タチバナ製作所が日進工具フラットドリルで解決

今日はφ0.2mm×深さ0.2mmの底面フラットザグリ加工に挑みました。小径すぎてエンドミルで回すのは不可能、日進工具さんの超硬フラットドリルを使用。マシニングセンタは6,000rpmで限界だけど、「お金で時間を買う」作戦でGO!


φ0.2mmザグリ加工のポイント【金属加工】

  • 工具選定の課題
    • エンドミル → 刃経が大きすぎ
    • 通常ドリル → 底面にテーパー
    • ドリル+エンドミル→浅すぎてNG
  • 当社機械スペック
    • 最高回転数6,000rpm(理想は20,000rpm以上)
  • 素材特性
    • 純鉄:粘り・柔らかさで穴径拡大が懸念

日進工具フラットドリルのメリット【フラットドリル】

  1. 底面フラット仕上げ
  2. 切れ味が良いので穴径拡大の防止
  3. ドリル折れリスク低減

加工条件&結果レポート【精密部品製作】

  • 素材:純鉄
  • 回転数×切込み:6,000rpm × 0.2mm
  • 仕上がり:全数成功!
    • ※肉眼測定が難しく、最終チェックはお客様へお願いしました。

親父と息子たった二人の町工場の息子より。


ワイヤ放電加工・マシニング加工
㈲タチバナ製作所
TEL:044-266-5173/FAX:044-266-5198
親父と息子たった2人の町工場
機械加工の事ならお任せ下さい!
お見積り/ご相談はコチラ

Official Site